اگر تا به حال یک شیر کنترل را بعد از چند ماه کار باز کرده باشید و داخل آن را پر از حفرههای ریز، سطح خشن و شبیه «پنیر سوراخسوراخ» دیده باشید، احتمالاً با کاویتاسیون روبهرو بودهاید. این پدیده بیسروصدا شروع میشود، اما در عمل میتواند تریم شیر را در عرض چند هفته تا چند ماه از بین ببرد، لرزش خط لوله را بالا ببرد و حتی به بدنه شیر و لولههای پاییندست آسیب بزند.
خبر خوب این است که کاویتاسیون قابل پیشبینی است. اگر در مرحله طراحی و انتخاب شیر، افت فشار و نوع تریم را درست مدیریت کنید، میتوان تقریباً بهطور کامل جلوی آن را گرفت. در این مقاله مکانیزم کاویتاسیون، روابط پیشبینی آن بر اساس استاندارد ISA-75.01.01، انتخاب تریم و جنس مناسب، چکلیست بازرسی میدانی و یک نمونه عملی را مرور میکنیم.
نکات کلیدیکاویتاسیون وقتی رخ میدهد که فشار موضعی در ناحیه ونا کونترکتا زیر فشار بخار مایع بیفتد و بعد از آن، فشار دوباره بالا بیاید و حبابها بترکند.
شیرهای با بازیابی فشار بالا (مثل توپی و پروانهای) بیشتر در معرض کاویتاسیون هستند؛ شیرهای گلوب با بازیابی کم، انتخاب بهتری برای سرویسهای سختاند.
با ضریب FL و شاخص کاویتاسیون سیگما (σ) میتوان شدت خطر را پیش از خرید و نصب برآورد کرد.
تریم چندمرحلهای (Multi-stage) مؤثرترین راه حذف کاویتاسیون در افت فشارهای بالاست؛ سختکاری جنس تریم تنها خرید زمان است و مشکل را ریشهای حل نمیکند.
کاویتاسیون چطور شکل میگیرد؟
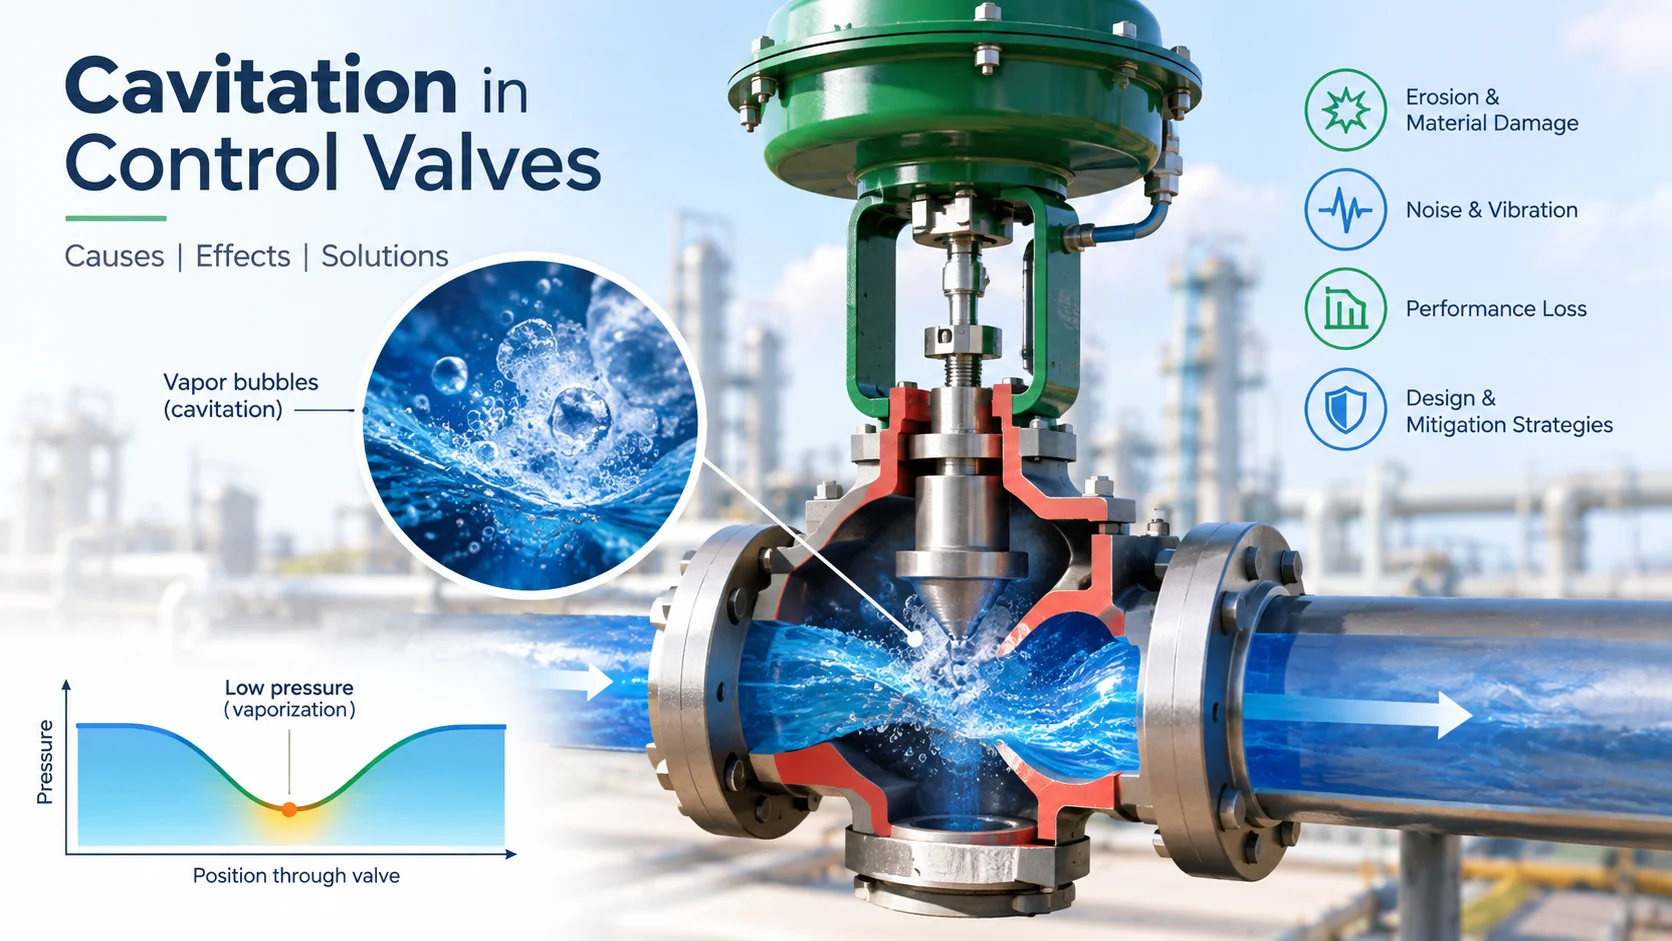
وقتی سیال به محل تنگشدگی شیر (تریم) میرسد، سطح مقطع جریان کم میشود. برای ثابت ماندن دبی، سرعت سیال بالا میرود و طبق بقای انرژی، فشار استاتیک افت میکند. کمترین فشار در نقطهای به نام ونا کونترکتا (Vena Contracta) رخ میدهد؛ جایی که مسیر جریان بعد از تنگشدگی به باریکترین حالت خود میرسد.
ماجرا در سه مرحله پیش میرود:
- تشکیل حباب: اگر فشار در ونا کونترکتا از فشار بخار مایع در دمای کاری کمتر شود، بخشی از مایع تبخیر میشود و حبابهای بخار ریز بهوجود میآیند.
- بازیابی فشار: با ورود سیال به لوله پهنتر پاییندست، سرعت کم میشود و فشار دوباره بالا میرود.
- ترکیدن حبابها: وقتی فشار از فشار بخار بالاتر میرود، حبابها ناپایدار میشوند و فرو میریزند. مایع اطراف با سرعت زیاد به فضای خالی هجوم میآورد و میکروجتهایی تولید میکند که با فشار موضعی بسیار بالا به سطح فلز برخورد میکنند.
تکرار میلیونها باره این ضربهها باعث خستگی موضعی فلز میشود و ظاهری حفرهدار و شبیه خاکستر یا «پنیر سوراخسوراخ» روی پلاگ، نشیمنگاه و قفس ایجاد میکند.
کاویتاسیون یا فلشینگ؟
این دو پدیده را اغلب با هم اشتباه میگیرند. تفاوت اصلی در فشار پاییندست است:
- کاویتاسیون: فشار پاییندست دوباره از فشار بخار بالاتر میرود و حبابها میترکند. نتیجه، حفرههای موضعی و صدای شبیه ریختن شن و ماسه است.
- فلشینگ (Flashing): فشار پاییندست پایینتر از فشار بخار میماند و سیال بهصورت دوفازی خارج میشود. فرسایش در این حالت معمولاً صاف و صیقلی است، نه حفرهدار.
راهحل این دو یکسان نیست. در فلشینگ مسئله بیشتر انتخاب جنس مناسب و ابعاد بدنه و لوله پاییندست است، در حالی که در کاویتاسیون باید از تشکیل یا ترکیدن حبابها نزدیک سطوح فلزی جلوگیری کرد.
نشانههای کاویتاسیون در سایت
- صدای شبیه ریختن شن یا سنگریزه داخل شیر؛ اگر صدا در حوالی شیر از حدود ۸۵ دسیبل A بالاتر باشد، کاویتاسیون محتمل است.
- لرزش غیرعادی شیر و لوله پاییندست.
- ناپایداری حلقه کنترل و نوسان در موقعیت شیر.
- در بازدید داخلی، سطوح مات، حفرهدار و خوردهشده روی پلاگ، نشیمنگاه یا قفس.
- افت ظرفیت شیر نسبت به محاسبات (به دلیل جریان خفه).
ضریب بازیابی فشار مایع (FL)
هندسه داخلی هر شیر تعیین میکند که چقدر مستعد کاویتاسیون است. این ویژگی با ضریب بازیابی فشار مایع یا FL سنجیده میشود؛ عددی بیبعد که نشان میدهد شیر تا چه حد انرژی جنبشی را دوباره به فشار استاتیک تبدیل میکند.
- شیرهای با بازیابی بالا مثل توپی و پروانهای: FL پایین (حدود ۰٫۵ تا ۰٫۷). فشار در ونا کونترکتا عمیقاً افت میکند و بعد بازیابی زیادی دارد، پس مستعد کاویتاسیوناند.
- شیرهای با بازیابی پایین مثل گلوب: FL بالا (حدود ۰٫۸۵ تا ۰٫۹). انرژی بیشتر در اثر تلاطم و اصطکاک تلف میشود و فشار ونا کونترکتا بالاتر میماند؛ به همین دلیل گلوب انتخاب رایج برای سرویسهای دارای ریسک کاویتاسیون است.
اعداد بالا مقادیر تقریبی هستند و FL دقیق هر مدل را باید از دیتاشیت سازنده گرفت.
پیشبینی کاویتاسیون با ISA-75.01.01
استاندارد ISA-75.01.01 (معادل IEC 60534-2-1) روش سایزینگ شیرهای کنترل را تعریف میکند و ابزارهایی برای پیشبینی جریان خفه و کاویتاسیون در اختیار میگذارد.
۱. ضریب نسبت فشار بحرانی مایع (FF)
FF = 0.96 − 0.28 × √(Pv / Pc)
در این رابطه Pv فشار بخار مایع در دمای ورودی و Pc فشار بحرانی ترمودینامیکی مایع است (هر دو فشار مطلق).
۲. حداکثر افت فشار مجاز پیش از خفگی جریان
ΔPmax = FL² × (P1 − FF × Pv)
P1 فشار مطلق بالادست است. اگر افت فشار واقعی سرویس (P1 − P2) از ΔPmax بیشتر شود، شیر در شرایط جریان خفه کار میکند و کاویتاسیون شدید بسیار محتمل است.
۳. شاخص کاویتاسیون (σ)
σ = (P1 − Pv) / (P1 − P2)
هرچه σ بزرگتر باشد، ریسک کاویتاسیون کمتر است. با کاهش فشار پاییندست یا افزایش افت فشار، σ کم میشود. آستانههای σ برای شروع کاویتاسیون، شروع آسیب و خفگی برای هر مدل شیر متفاوت است و سازندگان آنها را در نرمافزار یا دیتاشیت اعلام میکنند.
راهنمای سریع انتخاب تریم و جنس بر اساس σ
فهرست زیر یک راهنمای غربالگری اولیه برای فاز طراحی مفهومی است، نه جایگزین محاسبه سازنده:
- σ بیشتر از ۲٫۰ (ریسک ناچیز): تریم استاندارد خطی یا درصد مساوی؛ جنس فولاد کربنی یا استیل ۳۱۶.
- σ بین ۱٫۵ تا ۲٫۰ (ریسک کم): قفس سوراخدار تکمرحلهای؛ استیل ۳۱۶ با روکش استلایت.
- σ بین ۱٫۰ تا ۱٫۵ (ریسک متوسط تا شدید): تریم سوراخدار چندمرحلهای؛ استیل سختشده ۴۴۰C یا تنگستن کارباید.
- σ کمتر یا مساوی ۱٫۰ (جریان خفه یا شرایط حاد): تریم آبشاری یا مسیر پیچدرپیچ چندمرحلهای؛ تنگستن کارباید یا سرامیک.
کارکرد پیوسته در ناحیه «متوسط تا شدید» بدون تریم مناسب، تقریباً همیشه به خرابی زودهنگام ختم میشود. قاعده عملی خوب این است که اگر σ زیر ۱٫۵ بود، مستقیم سراغ تریم چندمرحلهای بروید.
راهکارهای جلوگیری از کاویتاسیون
۱. تقسیم افت فشار با تریم چندمرحلهای
مؤثرترین راه این است که افت فشار کل در چند گام کوچکتر انجام شود. وقتی افت فشار بین سه، چهار یا بیشتر مرحله تقسیم میشود، فشار در هر مرحله بالاتر از فشار بخار میماند و حبابها اصلاً شکل نمیگیرند. در طراحیهایی هم که کاویتاسیون جزئی را کاملاً حذف نمیکنند، حبابها دور از دیوارههای فلزی و در مرکز جریان میترکند.
مزایا:
- حذف یا کاهش شدید آسیب کاویتاسیون روی تریم و بدنه.
- کاهش نویز هیدرودینامیکی (در بسیاری از کاربردها تا حدود ۳۰ دسیبل).
- کاهش لرزش و محافظت از جوشها و ابزار دقیق پاییندست.
- افزایش میانگین زمان بین خرابیها (MTBF).
- پایداری بهتر حلقه کنترل و جلوگیری از جریان خفه.
معایب:
- هزینه اولیه بهمراتب بیشتر از تریم تکمرحلهای.
- حساسیت بالا به گرفتگی در سیالات حاوی ذرات معلق.
- اندازه و وزن بیشتر؛ نیاز به ساپورت و اکچویتور مناسبتر.
- تعمیر و نگهداری تخصصیتر.
- Cv کمتر در یک سایز بدنه مشخص، بهدلیل مسیرهای جریان باریک.
۲. انتخاب نوع شیر با FL بالا
اگر شرایط اجازه میدهد، شیر گلوب با بازیابی کم را به شیرهای توپی یا پروانهای در سرویسهای با افت فشار بالا ترجیح دهید.
۳. انتخاب درست جنس تریم
مواد سخت مثل استلایت ۶، استیلهای سختشده (۴۱۰ یا 17-4 PH) و تنگستن کارباید مقاومت بالایی در برابر فرسایش دارند، اما فقط شروع آسیب را به تعویق میاندازند. ضربههای هیدرولیکی همچنان وجود دارند و در نهایت میتوانند به خستگی بدنه شیر و لوله پاییندست برسند. پس جنس سخت را مکمل طراحی هیدرولیکی بدانید، نه جایگزین آن.
۴. مدیریت فشار پاییندست
افزایش فشار پشت شیر باعث بالا رفتن σ میشود. در برخی کاربردها با دبی نسبتاً ثابت، نصب اریفیس محدودکننده (Restriction Orifice) پاییندست بخشی از افت فشار را از شیر میگیرد و ریسک را کم میکند. این روش در شرایط دبی متغیر گزینه مناسبی نیست.
۵. هندسه لولهکشی و نصب
- جهت جریان را مطابق توصیه سازنده نصب کنید؛ نصب برعکس یکی از علل رایج مشکلات میدانی است و در برخی طراحیها جهت جریان مستقیماً محل ترکیدن حبابها را تعیین میکند.
- طول مستقیم کافی بالادست و پاییندست در نظر بگیرید. قاعده رایج حدود ۱۰ برابر قطر در بالادست و ۵ برابر در پاییندست است، ولی توصیه سازنده ملاک نهایی است.
- از زانو یا انبساط ناگهانی بلافاصله بعد از خروجی شیر پرهیز کنید؛ استفاده از ریدوسر هممحور (Concentric) پاییندست میتواند فشار پشت شیر را پایدارتر کند.
کاربردهای رایج کنترل کاویتاسیون
- برگشت آب تغذیه دیگ بخار (Boiler Feedwater Recirculation): در نیروگاهها، شیر مینیممفلو پمپ تغذیه در شرایط راهاندازی با دبی کم و افت فشار بسیار زیاد کار میکند و تریم چندمرحلهای ضروری است.
- ایستگاههای کاهش فشار پرفشار (Letdown): در پالایشگاهها و واحدهای شیمیایی، سیال از فشار بالای راکتور به فشار پایین مخزن میرسد. این افت فشار مداوم و شدید، نشیمنگاه شیر را بهسرعت میفرساید.
- سیستم تزریق آب دریا: در سکوهای فراساحلی، افت فشار بالا و محیط خورنده با هم وجود دارند. ترکیب تریم چندمرحلهای با جنس دوپلکس هم از کاویتاسیون و هم از خوردگی جلوگیری میکند.
- واحدهای هیدروکراکینگ: شیرهای کنترل سطح روی جداکنندههای پرفشار همزمان با فلشینگ و کاویتاسیون روبهرو هستند و تریم چندمرحلهای با مسیر پیچدرپیچ لازم است.
یک هشدار طراحی: دمای بیشینه را فراموش نکنید
فشار بخار با دما بهشدت بالا میرود. شیری که در دمای عادی کاملاً ایمن به نظر میرسد، با یک جهش دمایی کوچک میتواند وارد ناحیه کاویتاسیون شدید شود. محاسبات را همیشه برای بیشینه دمای کاری انجام دهید، نه فقط نقطه عادی.
چکلیست بازرسی میدانی
قبل از تأیید نصب یک شیر کنترل یا هنگام عیبیابی شیر موجود، این موارد را بررسی کنید:
- جهت جریان با فلش روی بدنه و نوع طراحی (Flow-to-open یا Flow-to-close) سازگار باشد.
- فشار بالادست و پاییندست اندازهگیری شود و σ واقعی محاسبه گردد.
- با استتوسکوپ یا سنسور آکوستیک، صدای شبیه شنریزی بررسی شود.
- لرزش لوله پاییندست و محکم بودن ساپورتها کنترل شود.
- از نبود آوار و ذرات در مسیرهای باریک قفس چندمرحلهای مطمئن شوید.
- حرکت شیر (Travel) با خروجی کنترلر هماهنگ باشد و تریم در محدوده طراحی کار کند.
در شاتدانها و تعمیرات اساسی، سطح تریم را از نظر ظاهر مات و حفرهدار بررسی کنید. اگر آسیب دیدید، ارتقا به قفس چندمرحلهای یا جنس سختتر مثل تنگستن کارباید را در نظر بگیرید. همچنین اندازهگیری دورهای ضخامت جداره لوله پاییندست با تست التراسونیک (UT) از پارگی ناگهانی خط جلوگیری میکند.
نمونه میدانی: شیر کنترل آب تغذیه در یک نیروگاه سیکل ترکیبی
در یک نیروگاه سیکل ترکیبی، شیر کنترل اصلی آب تغذیه هر سه ماه یک بار از کار میافتاد. لرزش شدید لولهها و سر و صدای بسیار بلند، محیط را برای اپراتورها ناایمن کرده بود.
علل اصلی مشکل:
- افت فشار حدود ۱۲۰ بار روی آب تغذیه با دمای ۱۵۰ درجه سانتیگراد.
- شیر گلوب تکمرحلهای با FL حدود ۰٫۷۵.
- تریم استیل ۳۱۶ بدون هیچ سختکاری یا روکش استلایت.
- طول مستقیم ناکافی پاییندست که انرژی صوتی و لرزش را تشدید میکرد.
- ناپایداری فشار بالادست که موقعیت شیر و حلقه کنترل را ناپایدار میکرد.
راهحل: جایگزینی شیر با تریم قفس هممحور ششمرحلهای سفارشی که فشار را بهتدریج کاهش میداد و در هر مرحله فشار موضعی را بالاتر از فشار بخار نگه میداشت.
نتایج گزارششده:
- افت نویز از حدود ۹۸ به ۷۸ دسیبل A در فاصله یک متری.
- افزایش عمر شیر از ۳ ماه به بیش از ۴ سال بدون تعویض تریم.
- کاهش حدود ۸۵ درصدی لرزش لولهکشی.
- حذف توقفهای برنامهریزینشده و پایدار شدن کنترل سطح درام بخار.
درس این تجربه روشن است: برای هر شیر کنترل مایع با افت فشار بالای حدود ۳۰ بار، آنالیز کاویتاسیون رسمی انجام دهید. هزینه تعیین تریم چندمرحلهای در مرحله طراحی همیشه کمتر از جایگزینی اضطراری شیر آسیبدیده در یک واحد در حال بهرهبرداری است.
پرسشهای متداول
استاندارد ISA-75.01.01 چطور به پیشبینی کاویتاسیون کمک میکند؟
روابط سایزینگ آن حد جریان خفه را مشخص میکنند و با ضرایب FL و FF، میتوان نسبت افت فشاری که از آن به بعد کاویتاسیون آغاز میشود را برآورد کرد. شاخص σ هم به سنجش شدت خطر کمک میکند. برای جزئیات روابط به نسخه رسمی استاندارد مراجعه کنید.
تفاوت کاویتاسیون و فلشینگ چیست؟
در کاویتاسیون فشار پاییندست دوباره از فشار بخار بالاتر میرود و حبابها میترکند و حفرههای موضعی ایجاد میکنند. در فلشینگ فشار پاییندست پایینتر از فشار بخار میماند، سیال دوفازی میشود و فرسایش صاف و صیقلی دیده میشود.
چرا تریم چندمرحلهای مؤثر است؟
چون افت فشار را در چند گام کنترلشده انجام میدهد، فشار هر مرحله را بالاتر از فشار بخار نگه میدارد، سرعت سیال را کم میکند و در صورت ترکیدن حبابها، آن را از دیوارههای فلزی دور نگه میدارد.
چه زمانی باید از تریم تکمرحلهای به چندمرحلهای ارتقا داد؟
وقتی σ محاسبهشده زیر حدود ۱٫۵ باشد.
وقتی نویز محاسبهشده یا اندازهگیریشده در کارکرد پیوسته از ۸۵ دسیبل A بالاتر برود.
وقتی در بازرسی، ظرف شش ماه بعد از راهاندازی حفرهدار شدن شدید روی پلاگ یا قفس دیده شود.
هندسه لولهکشی پاییندست روی کاویتاسیون اثر دارد؟
بله. انبساط ناگهانی یا زانو نزدیک خروجی شیر، فشار پشت شیر و الگوی بازیابی فشار را تغییر میدهد. طول مستقیم ناکافی تلاطم را زیاد میکند و نصب ریدوسر هممحور میتواند فشار پشت شیر را پایدارتر کند.
کدام جنسها بهترین مقاومت را در برابر فرسایش تریم دارند؟
استلایت ۶ برای مقاومت در برابر ضربه حرارتی و حفرهدار شدن مکانیکی.
تنگستن کارباید برای سرویسهای شدید با افت فشار بالا.
استیلهای سختشده ۴۱۰ یا 17-4 PH برای شرایط متوسط و مقرونبهصرفه.
جمعبندی
کاویتاسیون یک خرابی تصادفی نیست؛ نتیجه مستقیم افت فشار زیاد، انتخاب نادرست نوع شیر یا غفلت از فشار بخار در دمای بیشینه است. اگر در مرحله طراحی FL و σ را محاسبه کنید، برای افت فشارهای بالا تریم چندمرحلهای تعریف کنید، جنس مناسب انتخاب کنید و نصب و بازرسی را جدی بگیرید، میتوانید عمر شیرهای کنترل را از ماه به سال برسانید و از توقفهای پرهزینه جلوگیری کنید.
سؤال یا تجربهای از کاویتاسیون در پروژه خودتان دارید؟ در بخش نظرات پارس اکتان با ما در میان بگذارید.
کلمات کلیدی: کاویتاسیون شیر کنترل، فرسایش تریم، تریم چندمرحلهای، ضریب بازیابی فشار FL، ISA-75.01.01، فلشینگ،