بررسی کامل شستشوی شیمیایی، مراحل و کاربرد آن در پایپینگ و صنایع
وقتی صحبت از اسیدشویی فلزات و لوله ها می شود، معمولاً اصطلاح «اسیدشویی» اولین چیزی است که به ذهن می رسد. اما از نظر فنی، این اصطلاح تصویر کاملی از فرآیندی که واقعاً انجام می شود ارائه نمی دهد.
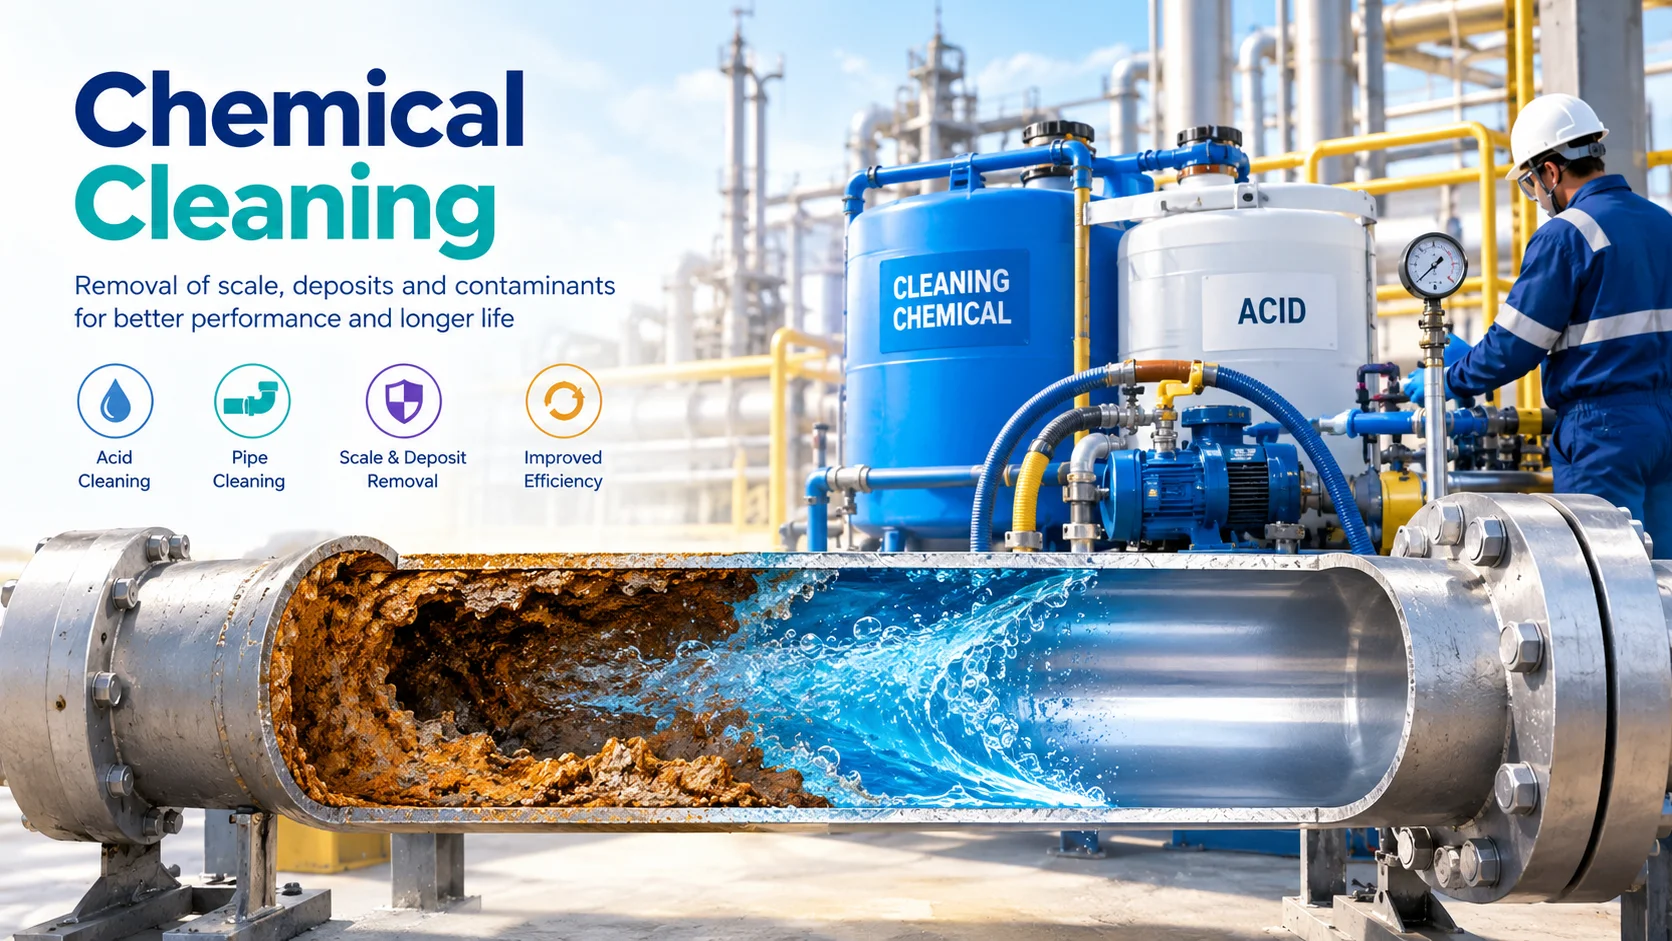
در بسیاری از پروژه های صنعتی، چیزی که به عنوان «اسیدشویی» شناخته می شود، در واقع بخشی از یک فرآیند چند مرحله ای به نام شستشوی شیمیایی (Chemical Cleaning) است. اسیدشویی تنها یکی از مراحل این فرآیند محسوب می شود و معمولاً پس از آماده سازی و چربی زدایی سطح انجام می شود.
به طور کلی، یک فرآیند کامل شستشوی شیمیایی می تواند شامل چهار مرحله اصلی باشد:
- چربی زدایی یا قلیا شویی
- پیکلینگ یا اسیدشویی
- خنثی سازی (Neutralization)
- پسیویشن یا غیرفعال سازی سطح (Passivation)
بنابراین اگرچه اصطلاح «اسیدشویی» در صنعت بسیار رایج شده است، عنوان دقیق تر برای کل فرآیند، شستشوی شیمیایی فلزات (Chemical Cleaning) است.
در این مقاله، ابتدا تفاوت این دو اصطلاح را بررسی می کنیم و سپس به کاربردهای شستشوی شیمیایی، مراحل انجام آن و روش های مختلف اسیدشویی در سیستم های پایپینگ می پردازیم.
تفاوت اسیدشویی و شستشوی شیمیایی
اسیدشویی (Acid Pickling) به فرآیندی گفته می شود که در آن از محلول های اسیدی برای حذف اکسیدها، زنگ زدگی، رسوبات معدنی و برخی آلودگی های سطحی از روی فلز استفاده می شود.
اما شستشوی شیمیایی (Chemical Cleaning) مفهوم گسترده تری دارد و مجموعه ای از عملیات شیمیایی برای آماده سازی و تمیز کردن سطح فلز را شامل می شود.
به همین دلیل، نمی توان تمام فرآیند شستشوی شیمیایی را صرفاً «اسیدشویی» نامید.
برای مثال، اگر داخل یک خط لوله فولادی ابتدا روغن و گریس وجود داشته باشد، اسید نمی تواند به شکل مؤثر تمام این آلودگی های آلی را از بین ببرد. ابتدا باید چربی ها و روغن ها با یک ماده مناسب، معمولاً محلول قلیایی یا شوینده، حذف شوند. پس از آن سطح برای مرحله اسیدی آماده می شود.
بنابراین ترتیب فرآیند اهمیت زیادی دارد.
به صورت ساده می توان فرآیند را این گونه در نظر گرفت:
آماده سازی سطح —> چربی زدایی/قلیا شویی —> اسیدشویی —> آبکشی و خنثی سازی—> پسیویشن
البته جزئیات فرآیند، مواد شیمیایی، غلظت، دما، زمان تماس و روش آبکشی بسته به جنس فلز و الزامات پروژه متفاوت است.
اسیدشویی و شستشوی شیمیایی چه کاربردی در صنعت دارند؟
شستشوی شیمیایی در بسیاری از صنایع برای حذف آلودگی ها و محصولات خوردگی از سطوح فلزی استفاده می شود. یکی از مهم ترین کاربردهای آن، آماده سازی سطوح فلزی پیش از بهره برداری، رنگ آمیزی، پوشش دهی یا انجام برخی عملیات صنعتی است.
کاربرد در صنعت نفت و گاز
در صنایع نفت، گاز و پتروشیمی، تجهیزات و خطوط لوله ممکن است در طول ساخت، نصب و عملیات جوشکاری با موادی مانند روغن، گریس، گرد و غبار، زنگ زدگی و اکسیدهای حاصل از حرارت آلوده شوند.
شستشوی شیمیایی می تواند برای تمیز کردن:
- خطوط لوله
- تجهیزات فرآیندی
- مبدل های حرارتی
- مخازن
- بویلرها
- سیستم های آب و بخار
- تجهیزات جانبی فرآیندی
مورد استفاده قرار گیرد.
در خطوط لوله جدید نیز عملیات تمیزکاری پیش از راه اندازی می تواند بخشی از فرآیند Pre-commissioning باشد.
کاربرد در پایپینگ
یکی از شناخته شده ترین کاربردهای شستشوی شیمیایی، تمیزکاری داخلی سیستم های پایپینگ است.
پس از ساخت و نصب خطوط لوله، داخل سیستم ممکن است حاوی موارد مختلفی باشد، از جمله:
- زنگ و اکسیدهای فلزی
- ذرات حاصل از ساخت و برش
- روغن و گریس
- آلودگی های ناشی از نصب
- رسوبات
- محصولات خوردگی
- آلودگی های ناشی از عملیات جوشکاری
بسته به سرویس خط و جنس متریال، روش مناسب برای تمیزکاری انتخاب می شود.
کاربرد در فولاد و فلزات
در صنایع فلزی، Pickling یا اسیدشویی برای حذف لایه های اکسیدی، زنگ و scale از سطح فلز استفاده می شود.
این عملیات می تواند پیش از فرآیندهایی مانند:
- رنگ آمیزی
- پوشش دهی
- گالوانیزه
- آبکاری
- عملیات سطحی
- برخی فرآیندهای ساخت و شکل دهی
انجام شود.
در فولادهای زنگ نزن نیز عملیات شیمیایی سطح می تواند برای حذف آلودگی های سطحی و اکسیدهای ناشی از عملیات حرارتی یا جوشکاری استفاده شود؛ البته فرآیند مناسب برای Stainless Steel با فولاد کربنی یکسان نیست و انتخاب محلول شیمیایی باید بر اساس گرید و شرایط متریال انجام شود.
مراحل شستشوی شیمیایی
همان طور که گفته شد، شستشوی شیمیایی معمولاً از چند مرحله تشکیل می شود. چهار مرحله اصلی که در بسیاری از فرآیندهای صنعتی مورد استفاده قرار می گیرند عبارتند از:
مرحله اول: چربی زدایی یا قلیا شویی
اولین مرحله معمولاً چربی زدایی (Degreasing) است.
هدف از این مرحله حذف آلودگی های آلی از سطح فلز است. روغن، گریس، مواد نفتی و برخی آلودگی های مشابه ممکن است مانع تماس مناسب محلول اسیدی با سطح فلز شوند.
برای این منظور از محلول های شوینده یا قلیایی استفاده می شود.
این مرحله اهمیت زیادی دارد، زیرا اگر سطح به اندازه کافی تمیز نشده باشد، اسیدشویی مرحله بعد نمی تواند به صورت یکنواخت و مؤثر انجام شود.
به زبان ساده:
چربی زدایی → باز کردن سطح برای عملیات اسیدی
در برخی منابع و پروژه ها ممکن است از اصطلاح Alkaline Cleaning یا Caustic Cleaning نیز برای این بخش استفاده شود.
پس از پایان مرحله چربی زدایی، سیستم معمولاً آبکشی می شود تا مواد باقی مانده از مرحله اول وارد مرحله بعد نشوند.
مرحله دوم: اسیدشویی
در مرحله دوم، عملیات اصلی Acid Pickling انجام می شود.
هدف اسیدشویی، حذف موادی مانند:
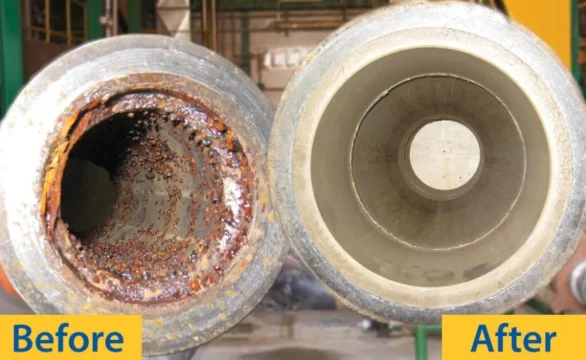
- زنگ زدگی
- اکسیدهای فلزی
- Scale
- محصولات خوردگی
- برخی رسوبات معدنی
از سطح فلز است.
نوع اسید مورد استفاده به جنس فلز، نوع آلودگی و هدف فرآیند بستگی دارد.
برای مثال، در برخی فرآیندها از اسیدهای معدنی مانند هیدروکلریک اسید یا سولفوریک اسید استفاده می شود. در فرآیندهای خاص نیز ممکن است از اسیدهای دیگری یا ترکیبات شیمیایی اختصاصی استفاده شود.
با این حال، انتخاب اسید صرفاً بر اساس قدرت اسیدی انجام نمی شود. پارامترهایی مانند جنس متریال، نرخ خوردگی، دما، غلظت، زمان تماس و وجود Inhibitor نیز اهمیت دارند.
اسیدشویی بیش از حد یا با شرایط نامناسب می تواند به خود فلز آسیب بزند.
به همین دلیل در پروژه های صنعتی، فرآیند باید بر اساس روش اجرایی و مشخصات فنی مربوط به همان سیستم طراحی شود.
مرحله سوم: خنثی سازی
پس از پایان اسیدشویی، باقی ماندن محلول اسیدی روی سطح فلز یا داخل سیستم مطلوب نیست.
در این مرحله، سیستم آبکشی شده و در صورت نیاز عملیات Neutralization انجام می شود تا باقی مانده اسید از سیستم خارج یا خنثی شود.
هدف اصلی این مرحله:
- جلوگیری از ادامه واکنش اسیدی
- کاهش احتمال خوردگی
- حذف بقایای مواد شیمیایی
- آماده کردن سطح برای مرحله نهایی
است.
کیفیت آبکشی در این مرحله بسیار مهم است و در پروژه های حساس ممکن است پارامترهایی مانند pH و کیفیت آب خروجی کنترل شوند.
مرحله چهارم: پسیویشن
آخرین مرحله در بسیاری از فرآیندهای شستشوی شیمیایی، پسیویشن (Passivation) است.
پسیویشن به فرآیندی گفته می شود که طی آن شرایط سطح فلز به گونه ای تنظیم می شود که مقاومت آن در برابر خوردگی افزایش پیدا کند.
این مرحله به ویژه در مورد فولادهای زنگ نزن (Stainless Steel) اهمیت زیادی دارد.
فولاد زنگ نزن به دلیل وجود کروم می تواند یک لایه بسیار نازک و محافظ اکسیدی روی سطح خود ایجاد کند. این لایه نقش مهمی در مقاومت خوردگی Stainless Steel دارد.
پس از عملیات تمیزکاری، سطح باید در شرایطی قرار بگیرد که تشکیل یا بازیابی این لایه محافظ به شکل مناسب انجام شود.
البته پسیویشن یک عملیات کاملاً وابسته به متریال و کاربرد است و روش آن برای تمام فلزات یکسان نیست.
بنابراین نباید تصور کرد که هر فرآیند اسیدشویی الزاماً باید با یک روش ثابت پسیویشن دنبال شود.
اسیدشویی در پایپینگ چگونه انجام می شود؟
در سیستم های پایپینگ، روش اجرای شستشوی شیمیایی تا حد زیادی به اندازه سیستم، هندسه خطوط، حجم داخلی، نوع آلودگی و دسترسی به تجهیزات بستگی دارد.
به طور کلی، دو روش متداول برای اجرای عملیات شستشوی شیمیایی در پایپینگ عبارتند از:
- شستشوی غرقابی یا Immersion Cleaning
- شستشوی مدار بسته یا Circulation Cleaning
شستشوی غرقابی یا Immersion Cleaning
در روش غرقابی (Immersion)، قطعات یا اجزای مورد نظر داخل یک مخزن حاوی محلول شیمیایی قرار داده می شوند.
محلول شیمیایی با سطح قطعه تماس پیدا کرده و آلودگی ها و اکسیدهای موجود را از سطح حذف می کند.
این روش بیشتر برای قطعاتی مناسب است که بتوان آنها را از سیستم جدا کرد و داخل یک تانک یا مخزن قرار داد.
برای مثال:
- اتصالات
- قطعات کوچک
- برخی تجهیزات
- قطعات فلزی
- اسپول های کوچک
را می توان در شرایط مناسب با این روش تمیز کرد.
مزیت اصلی این روش، کنترل نسبتاً ساده شرایط فرآیند است. غلظت، دما، زمان تماس و وضعیت محلول را می توان در مخزن کنترل کرد.
اما برای یک شبکه بزرگ و پیچیده پایپینگ، جدا کردن تمام اجزا و غوطه ور کردن آنها معمولاً عملی نیست. در چنین شرایطی روش Circulation می تواند گزینه مناسب تری باشد.
شستشوی مدار بسته به روش Circulation
در روش Circulation Cleaning، محلول شیمیایی داخل خود سیستم پایپینگ به گردش درمی آید.
برای این کار معمولاً یک مدار موقت ایجاد می شود که شامل بخش هایی مانند:
- مخزن محلول
- پمپ
- شیلنگ یا لوله های موقت
- اتصالات موقت
- تجهیزات اندازه گیری
- مسیر برگشت
است.
محلول از یک نقطه وارد سیستم شده، در داخل خطوط جریان پیدا می کند و سپس از مسیر برگشت به مخزن بازمی گردد.
به این ترتیب یک Closed Loop ایجاد می شود.
یکی از مزیت های مهم این روش این است که امکان تمیزکاری حجم زیادی از پایپینگ بدون خارج کردن تک تک لوله ها از سرویس ساخت و نصب فراهم می شود.
با این حال، طراحی مدار موقت اهمیت زیادی دارد. باید اطمینان حاصل شود که محلول به تمام بخش های مورد نظر دسترسی دارد و نقاطی که ممکن است محل تجمع هوا، رسوب یا مواد شیمیایی باشند، به درستی مدیریت شوند.
در سیستم های پیچیده ممکن است لازم باشد خطوط به چند بخش تقسیم شوند و عملیات Cleaning به صورت مرحله ای انجام شود.
کنترل جریان در شستشوی سیرکولیشن
در روش Circulation صرفاً عبور دادن محلول از داخل لوله کافی نیست.
پارامترهایی مانند:
- سرعت جریان
- دما
- غلظت محلول
- pH
- زمان گردش
- میزان آلودگی
- وضعیت محلول برگشتی
می توانند بر نتیجه نهایی تأثیر بگذارند.
به همین دلیل در پروژه های صنعتی، یک Chemical Cleaning Procedure مشخص تهیه می شود و پارامترهای فرآیند در طول عملیات پایش می شوند.
آیا اسیدشویی برای تمام فلزات یکسان است؟
خیر.
یکی از مهم ترین نکات در شستشوی شیمیایی این است که جنس متریال قبل از انتخاب مواد شیمیایی باید مشخص باشد.
رفتار فولاد کربنی، Stainless Steel، مس، آلومینیوم و آلیاژهای مختلف در برابر مواد شیمیایی یکسان نیست.
حتی در مورد یک جنس مشخص نیز گرید متریال، شرایط سطح و نوع آلودگی می تواند بر انتخاب روش اثر بگذارد.
برای مثال، محلولی که برای تمیزکاری یک فولاد کربنی مناسب است، لزوماً برای Stainless Steel مناسب نیست و حتی ممکن است باعث آسیب به سطح شود.
به همین دلیل، استفاده از یک دستورالعمل عمومی و یکسان برای تمام سیستم ها می تواند خطرناک باشد.
چرا کنترل فرآیند اسیدشویی اهمیت دارد؟
اسیدشویی در کنار مزایایی که دارد، یک فرآیند شیمیایی کنترل شده است و اجرای نادرست آن می تواند باعث خوردگی یا آسیب سطح شود.
برخی عوامل مهم عبارتند از:
غلظت محلول: افزایش بیش از حد غلظت لزوماً به معنای تمیزکاری بهتر نیست و ممکن است نرخ خوردگی فلز را افزایش دهد.
دما: افزایش دما می تواند سرعت واکنش را افزایش دهد، اما ممکن است بر نرخ خوردگی نیز اثر بگذارد.
زمان تماس: تماس طولانی مدت محلول با فلز می تواند باعث حمله شیمیایی ناخواسته به سطح شود.
Inhibitor: در برخی فرآیندهای اسیدی از بازدارنده خوردگی برای کاهش حمله اسید به فلز پایه استفاده می شود.
کیفیت آبکشی: باقی ماندن مواد شیمیایی پس از پایان عملیات می تواند باعث مشکلات خوردگی شود.
به همین دلیل، شستشوی شیمیایی صنعتی باید بر اساس متریال، نوع آلودگی و الزامات پروژه برنامه ریزی شود.
جمع بندی
اصطلاح اسیدشویی در صنعت بسیار رایج است، اما از نظر فنی باید میان اسیدشویی و شستشوی شیمیایی (Chemical Cleaning) تفاوت قائل شد.
اسیدشویی در واقع یکی از مراحل فرآیند شستشوی شیمیایی است و معمولاً پس از آماده سازی و چربی زدایی سطح انجام می شود.
یک فرآیند متداول شستشوی شیمیایی را می توان به چهار مرحله اصلی تقسیم کرد:
۱. چربی زدایی یا قلیا شویی —> ۲. اسیدشویی —> ۳. خنثی سازی —>۴. پسیویشن
هدف مرحله اول حذف روغن، گریس و آلودگی های آلی است. سپس در مرحله اسیدشویی، اکسیدها، زنگ، Scale و برخی محصولات خوردگی حذف می شوند. در ادامه، با آبکشی و خنثی سازی، باقی مانده مواد شیمیایی از سیستم خارج می شود و در صورت نیاز مرحله پسیویشن برای ایجاد یا بازیابی شرایط مناسب سطح انجام می گیرد.
در پایپینگ نیز اجرای این عملیات می تواند به روش غرقابی (Immersion) برای قطعات قابل جداسازی یا به روش مدار بسته و سیرکولیشن (Circulation) برای سیستم های لوله کشی انجام شود.
در نهایت، انتخاب ماده شیمیایی و روش اجرا باید بر اساس جنس فلز، نوع آلودگی، شرایط سیستم و الزامات پروژه انجام شود. بنابراین اسیدشویی یک عملیات ساده «ریختن اسید داخل لوله» نیست؛ بلکه بخشی از یک فرآیند مهندسی شده برای آماده سازی و تمیزکاری سطوح فلزی است.